
Trimiteți feedback
Cum sunt fabricate furtunurile din silicon? Un ghid pas cu pas de la o fabrică de furtunuri din silicon
Știri din industrie-Ca a producator de furtunuri din silicon cu sediul în Ningbo, China, una dintre întrebările pe care le auzim cel mai des de la clienții noi este una înviorător de directă: cum sunt de fapt fabricate furtunurile din silicon? Este o întrebare corectă. Pe raft, un furtun finit arată înșelător de simplu, doar un tub în formă, cu o suprafață netedă, ușor texturată. În realitate, fiecare furtun din silicon de înaltă calitate este rezultatul combinării precise, al împachetarii manuale, al întăririi strict controlate și al testării necruțătoare. În acest articol, vă prezentăm întregul proces de producție exact așa cum se întâmplă în fabrica noastră, astfel încât să știți ce separă un furtun care durează ani de zile de unul care eșuează devreme.
Din ce este de fapt fabricat un furtun de silicon
Producția începe cu materialul în sine. Baza fiecărui furtun este gumă de cauciuc siliconic brut, de obicei un grad VMQ selectat pentru service auto. Pe cont propriu, guma brută este moale și slabă, așa că este amestecată cu alte ingrediente pentru a crea un compus utilizabil:
- Gumă de silicon VMQ, care oferă fondul de ten elastic, rezistent la căldură
- Umpluturi de întărire, cum ar fi silicea pirogenă, care oferă rezistență și rezistență la rupere
- Pigmenti, care produc culorile negru, albastru, roșu sau personalizate specificate de clienții noștri
- Agenți de întărire, care permit compusului să se reticuleze și să se stabilească permanent în timpul vulcanizării
Această chimie este motivul pentru care siliconul rămâne flexibil de la aproximativ -60°C până la 230°C, rezistă la ozon, razele UV și aditivii moderni de răcire și nu devine niciodată fragil odată cu vârsta. Acest înveliș de performanță este motivul pentru care siliconul a devenit alegerea implicită pentru radiatoare, intercooler și circuite de încălzire în mașini, camioane, autobuze și motociclete de performanță.
Pasul 1: Compunerea siliconului brut
Guma și ingredientele sale sunt amestecate pe mașini de frezat cu două role până când lotul este perfect omogen. Uniformitatea contează mai mult decât își dau seama majoritatea oamenilor: dacă umplutura este dispersată în mod neuniform, furtunul finit poartă puncte moi ascunse care se pot balona sau despica sub presiune. Pigmenții de culoare sunt pliați și în această etapă, motiv pentru care culoarea constantă de la lot la lot este un semn de încredere al operațiunii de amestecare disciplinată. Înainte ca orice compus să fie lansat în producție, verificăm duritatea și vâscozitatea acestuia în raport cu specificațiile rețetei.
Pasul 2: Pregătirea straturilor de armare
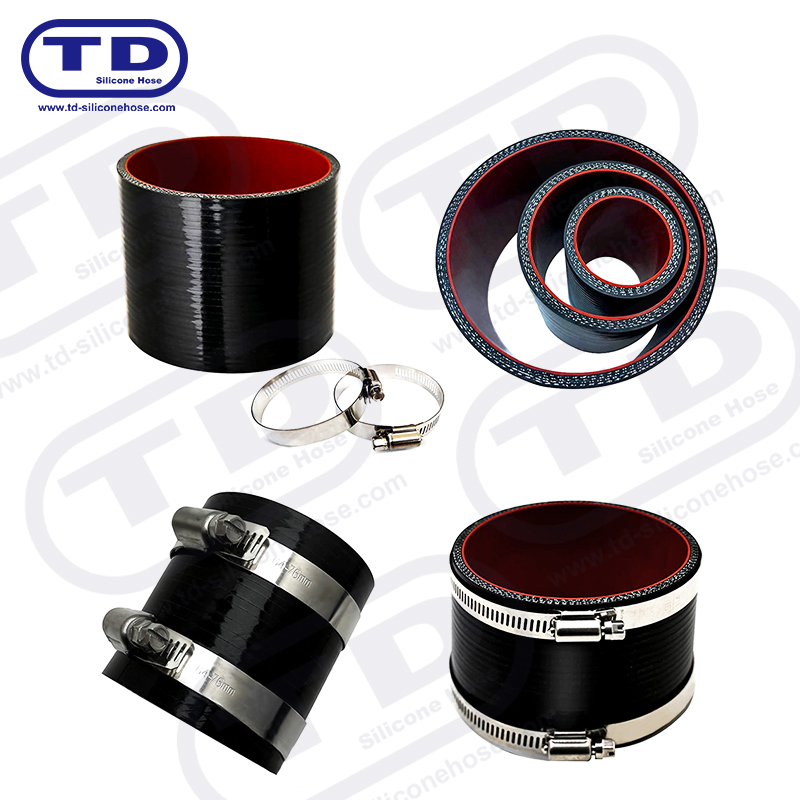
Cauciucul siliconic se întinde ușor și se poate prăbuși sub vid, astfel încât furtunurile cu presiune nominală sunt construite ca un laminat. Țesătura din poliester sau aramidă este calandrata, ceea ce înseamnă că este acoperită cu un strat subțire și uniform din același compus siliconic, apoi tăiată în straturi pe diagonală, de obicei la aproximativ 45 de grade față de axa furtunului. Înfășurate în direcții alternative, aceste straturi conferă furtunului rezistență în toate direcțiile, păstrând în același timp flexibilitatea, iar numărul de straturi stabilește presiunea nominală. Acolo unde se așteaptă aspirație sau pulsație, mergem mai departe și înglobăm o spirală de sârmă de oțel, care ține furtunul deschis sub presiune negativă acolo unde o construcție numai din țesătură s-ar aplatiza.
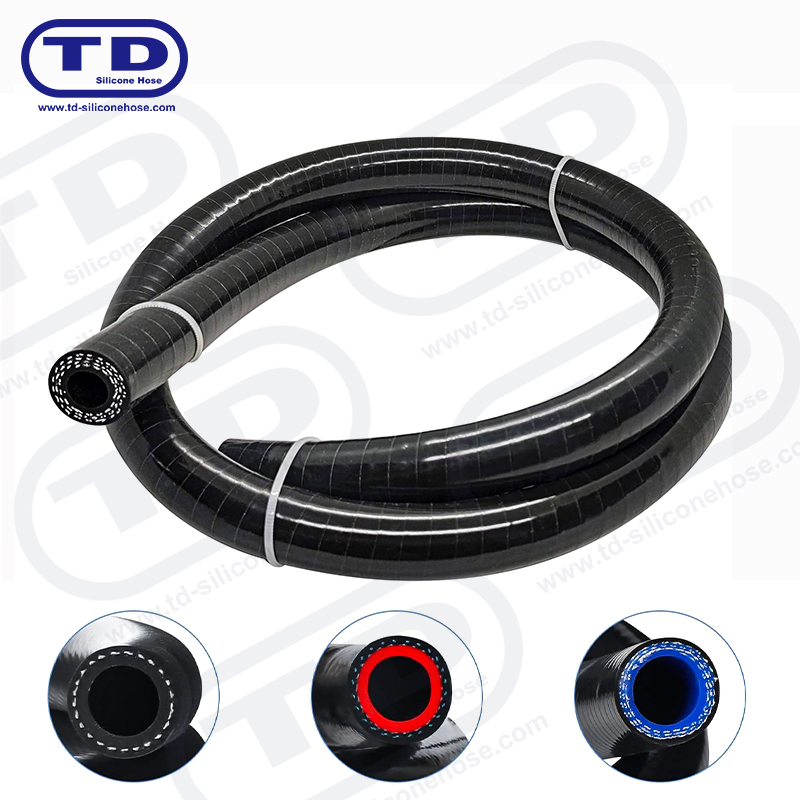
 Furtun din silicon armat cu sarma pentru aplicatii de inalta presiune Acest furtun din silicon armat cu sarma rezistă la prăbușirea prin vid acolo unde laminatele numai din material textil se aplatizează. Helixul său de oțel și construcția cu 3-4 straturi se potrivesc cu țevile turbo și intercooler, potrivindu-se cu discuția despre presiunea numărului de straturi de mai sus. Vizualizare produs →
Pasul 3: Înfășurarea și modelarea dornului
Furtunurile modelate, cum ar fi coturile, reductoarele și cuplele cu cocoașă sunt construite manual în jurul dornurilor din aluminiu lustruit. Fiecare dorn este acoperit cu un agent de degajare, căptușeala interioară din silicon se pune mai întâi, iar apoi fiecare strat de armare este aplicat umed, la tensiune și suprapunere controlată. Unghiul de înfășurare determină modul în care furtunul finit se flexează și cum distribuie presiunea internă. Pentru coturi, straturile sunt așezate și pliate în jurul curbei, ceea ce permite coatelor noastre să mențină o rază clară, repetabilă, fără riduri sau pete subțiri. Se aplică o bandă de nailon ca strat exterior; comprimă întreaga construcție în timpul întăririi și lasă modelul de hașurare fin pe care îl vedeți pe o suprafață de furtun din silicon de calitate.
 Furtun cu cot de 90° din silicon ranforsat Coatele ca acesta sunt învelite în dorn, cu straturi pliate în jurul curbei pentru a păstra o rază clară, fără pete subțiri. Întărit cu poliester, suportă temperaturi de la -50°C până la 250°C pentru turbo, intercooler și conducte de admisie. Vizualizare produs →
Extrudare: ruta alternativă pentru tuburi drepte
Cuplajele drepte nu au întotdeauna nevoie de un dorn. Pentru producții lungi, compusul poate fi împins printr-o matriță și întărit în lungimi continue, apoi tăiat și finisat la dimensiune. Extrudarea este rapidă și foarte consistentă din punct de vedere dimensional, ceea ce se potrivește comenzilor cu volum mare de secțiuni drepte standard, în timp ce împachetarea dornului rămâne instrumentul de alegere pentru geometriile complexe. Indiferent de ruta pe care o parcurge un furtun, următoarea etapă de producție este exact aceeași.
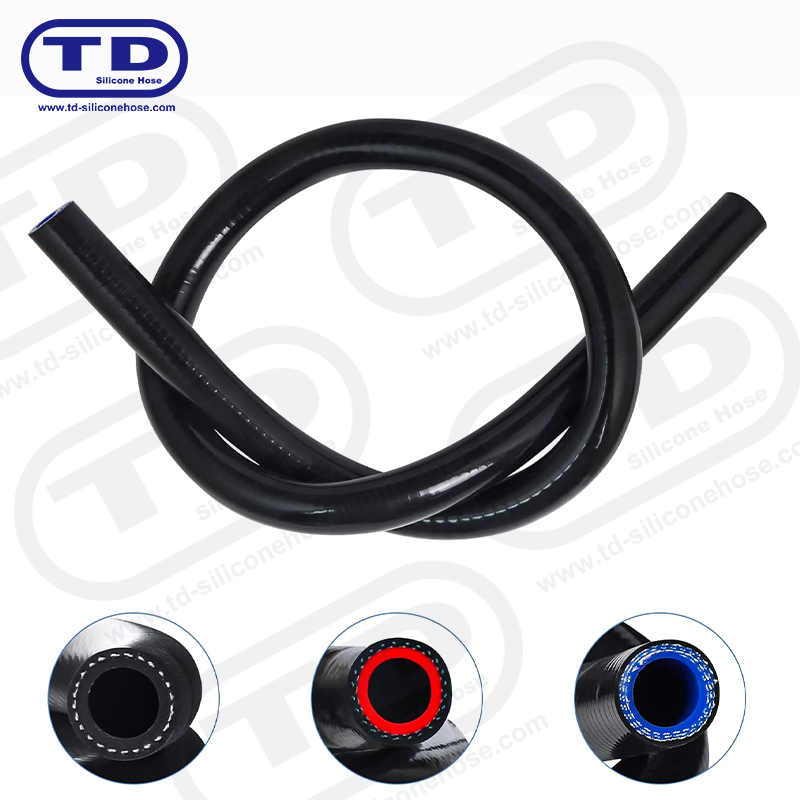
 Cuplaj pentru furtun drept din silicon cu mai multe straturi Cuplajele drepte ca acesta pot fi extrudate pentru dimensiuni consistente în execuții de volum mare, apoi întărite complet și ulterioară. Rezultatul este un cuplaj stabil, rezistent la temperatură, evaluat între -50°C și 250°C. Vizualizare produs →
Pasul 4: Vulcanizare și post-întărire
Odată înfășurat, furtunul intră într-o autoclavă cu abur, unde este întărit sub căldură și presiune, de obicei la aproximativ 160°C până la 170°C. În interiorul autoclavei, agenții de întărire declanșează reticulare: lanțurile lungi de polimer se blochează într-o rețea tridimensională stabilă, transformând compusul moale și lipicios într-un corp permanent elastic. După autoclavare, furtunurile sunt post-întărite în cuptoare cu aer cald timp de câteva ore. Această a doua etapă de încălzire alungă produsele secundare de întărire și stabilizează materialul, îmbunătățind setarea la compresie și rezistența la temperatură pe termen lung. Scurtarea sau omiterea post-întărire este una dintre modalitățile liniștite de a reduce costurile de producție, iar penalizarea apare luni mai târziu ca aderență la suprafață sau întărire prematură.
Pasul 5: Finisare și tăiere
Când întărirea este completă, dornurile sunt întinse și extrase, iar furtunurile se deplasează la banca de finisare. Aici sunt tăiate la lungime cu lame ascuțite pentru capete curate, pătrate, tăiate și perforate acolo unde este necesară o conexiune în formă de T sau ramificație. Fiecare furtun este apoi spălat, uscat și inspectat vizual în interior și în exterior. Detaliile mici în această etapă, cum ar fi un capăt tăiat perfect pătrat, decid dacă furtunul se etanșează curat sub o clemă de la prima încercare.
Testare: Unde se dovedește calitatea
Un furtun își câștigă specificația în laboratorul de testare, nu în atelier. În cadrul sistemului nostru de management al calității IATF 16949, fiecare lot trece printr-o rutină de inspecție definită:
- Verificări dimensionale ale alezajului, grosimii peretelui și lungimii față de calibre calibrate
- Testarea scăderii presiunii și a scurgerilor pe mostre din fiecare lot de producție
- Testare periodică de spargere pentru a confirma marja de siguranță încorporată în proiectare
- Testarea în vid pentru construcții armate cu sârmă care trebuie să reziste la prăbușire
- Inspecție vizuală a finisajului suprafeței, consistenței culorii și curățeniei interioare
Trasabilitatea face parte din aceeași disciplină. Dacă un client raportează vreodată o problemă, putem urmări furtunul până la lotul său compus și înregistrarea de întărire, putem identifica cauza și corecta procesul în loc să ghicim.
Cum fiecare etapă modelează furtunul finit
Vă ajută să vedeți procesul ca pe un lanț în care fiecare verigă controlează o proprietate diferită a produsului pe care îl instalați în cele din urmă:
| Etapa de producție | Ce controlează în furtunul finit |
|---|---|
| Compunerea | Rezistență la temperatură, duritate și culoare |
| Calandrare și înfășurare cu straturi | Flexibilitate, evaluarea presiunii și precizia formei |
| Vulcanizarea | Elasticitate și durabilitate pe termen lung |
| Post-întărire | Calitatea suprafeței și stabilitatea dimensională |
| Finisare si testare | Potrivire, etanșare și siguranță de zi cu zi |
Construcții speciale pentru locuri de muncă solicitante
Aceeași linie de producție se extinde la construcții specializate. Furtunul căptușit cu fluorosilicon adaugă o barieră interioară pentru contactul cu vaporii de combustibil și ulei, furtunurile învelite din aluminiu reflectă căldura radiantă în compartimentele aglomerate ale motorului, iar furtunurile cu suprafață mată servesc modele de spectacol și curse acolo unde aspectul contează la fel de mult ca durabilitatea. Lecția de la fabrica noastră este simplă: flexibilitatea în fabricație este ceea ce transformă un compus siliconic într-o soluție reală, deoarece geometria, armătura și tratamentul suprafeței pot fi fiecare adaptate la locul de muncă în cauză.
Ce înseamnă asta atunci când alegi un furnizor
După ani de producție a nouă serii de produse și a peste 1.500 de articole pentru autoturisme, camioane, autobuze, motociclete și din ce în ce mai multe sisteme cu celule de combustibil cu hidrogen, am aflat că întrebările care merită puse oricărui furnizor sunt întrebările de proces: Câte straturi? Ce program de vindecare? Ce rapoarte de testare însoțesc lotul? Un producător care răspunde clar la acestea este un producător care controlează cu adevărat producția. Dacă doriți să aprofundați, am publicat un ghid complet de fabricație care se extinde în fiecare etapă descrisă aici, iar echipa noastră este întotdeauna bucuroasă să discute despre construcția potrivită pentru aplicația dvs.
Produsul nostru //
Ningbo Tiandai Auto Parts Co., Ltd. Toate drepturile rezervate. Toate rezervate.
