
Trimiteți feedback
De la silicon brut la furtunuri de performanță: explicat procesul complet de fabricație
Știri din industrie-Deschideți capota unui motor turbo sau plimbați-vă printr-un padoc de curse și veți vedea furtunuri din silicon în albastru strălucitor, roșu sau negru. Acestea conectează radiatoare, intercooler și sisteme de admisie, supraviețuind căldurii, vibrațiilor și presiunii constante. Dar furtunul de silicon pe care îl cumpărați de la raft își începe viața ca o cărămidă densă și modestă de materie primă. Procesul care transformă acea cărămidă într-o componentă proiectată cu precizie este metodic și strâns controlat. Furtunurile din silicon sunt realizate în cinci etape principale: amestecarea materiei prime, preformare, înfășurare dorn (pentru furtunuri modelate), întărire la căldură și presiune și finisare cu verificări de calitate. Fiecare etapă determină direct performanța furtunului în vehiculul sau mașina dumneavoastră.
1. Compunerea materiilor prime – Construirea formulei de bază
Fiecare furtun de silicon începe cu polimer siliconic - un cauciuc sintetic bazat pe lanțuri de silicon-oxigen. Producătorii îl achiziționează în blocuri solide, numite adesea „cărămizi”, cântărind aproximativ 30 de lire fiecare. Aceste cărămizi merg într-un mixer intern (un Banbury sau un frământator) împreună cu umpluturi de întărire (silice fumos pentru rezistența la rupere), stabilizatori termici (oxid de fier sau oxid de ceriu pentru rezistență termică pe termen lung), agenți de vulcanizare (peroxizi pentru reticulare) și pigmenți de culoare. Mixerul le amestecă la temperatură controlată până când se formează un compus omogen, asemănător aluat. Calitatea acestui amestec dictează toleranța finală a furtunului la temperatură, presiune și atacul chimic. Orice inconsecvență în dispersie creează puncte slabe. Producătorii certificați conform IATF 16949, cum ar fi Ningbo Tiandai Auto Parts, implementează un control strict al lotului pentru a asigura proprietăți repetabile ale compusului.
2. Preformare – Transformarea compusului în foi sau tuburi lucrabile
Odată amestecat, compusul este aruncat într-o moară pentru a fi îndepărtat. O moară cu două role îl frământă în continuare într-o foaie continuă de grosime controlată, de obicei 1–3 mm pentru construcția furtunului. Alternativ, compusul poate fi alimentat într-un extruder pentru a produce un profil de tub continuu - această metodă de extrudare este adesea folosită pentru furtunuri drepte, cu diametru constant din silicon. Tubul extrudat este tăiat la lungime și pus deoparte pentru etapa de împachetare. Pentru forme mai complexe, materialul folie este tăiat în benzi de lățime specifică; aceste benzi vor fi ulterior înfășurate manual în jurul dornurilor. Etapa de preformare asigură că materialul are geometria potrivită pentru a fi format eficient în următoarea operație.
3. Înfășurarea dornului – Construirea formei furtunului strat cu strat
Aceasta este inima producției de furtunuri din silicon de înaltă performanță. Un dorn din oțel inoxidabil lustruit, prelucrat la diametrul interior exact și la raza de îndoire a furtunului dorit, este montat pe un strung sau ținut într-un dispozitiv de fixare. Operatorul aplică un strat subțire de praf de cretă sau agent de eliberare pe dorn pentru a preveni lipirea. Apoi, folosind benzile de silicon pre-tăiate, acestea înfășoară compusul neîntărit în jurul dornului, suprapunând fiecare înveliș cu aproximativ 50% din lățimea benzii. Numărul de straturi determină grosimea peretelui finit și rezistența la spargere — un furtun tipic cu 4 straturi pentru lichidul de răcire auto utilizează patru straturi suprapuse, în timp ce aplicațiile grele pot folosi 5 sau 6. Tensiunea benzii și unghiul de suprapunere trebuie să fie consecvente; în caz contrar, furtunul va prezenta cusături slabe sau grosime neuniformă a peretelui. După împachetare, ansamblul este învelit într-o bandă de nailon sau bumbac bine înfășurată. Această bandă aplică o presiune radială uniformă în timpul întăririi și previne separarea straturilor. Pentru coatele cu rază strânsă, o singură bandă continuă poate fi completată cu săgeți (tăieri) pe raza interioară pentru a evita încrețirea.
Această tehnică de înfășurare a dornului este metoda standard pentru producerea de furtunuri, reductoare, cocoașe și conectori în formă de T din silicon. De exemplu, a  Furtun cot de 90° din silicon pentru ambalarea dornului Acest furtun format este un exemplu excelent de construcție înfășurată cu dorn, oferind coturi precise și armare interioară pentru traseul strâns în sistemele de răcire auto. Vizualizare produs → (furtun cu cot de 90°) se bazează pe un dorn curbat precis pentru a-și realiza îndoirea semnăturii fără a prăbuși diametrul interior.
4. Întărire – Setarea legăturilor încrucișate
Ansamblurile de dorn cu bandă sunt încărcate într-o autoclavă cu abur sau într-un cuptor cu aer cald. Întărirea are loc la temperaturi între 325°F și 380°F (163°C–193°C) timp de 15 până la 40 de minute, în funcție de grosimea peretelui și de formularea compusului. Căldura activează catalizatorul de peroxid sau platină, care creează legături încrucișate între lanțurile de polimer siliconic. Acest lucru transformă compusul moale, asemănător chitului, într-un elastomer termorezistent, rezistent. Presiunea din autoclavă și strângerea benzii de ambalare împing straturile împreună, eliminând golurile și asigurând acuratețea dimensională. După ce întărirea este completă, ansamblurile sunt răcite treptat la temperatura camerei pentru a evita șocul termic și distorsiunea. Banda este apoi îndepărtată, iar dornul este îndepărtat, fie manual, fie cu o presă pneumatică, lăsând un furtun de silicon complet format.
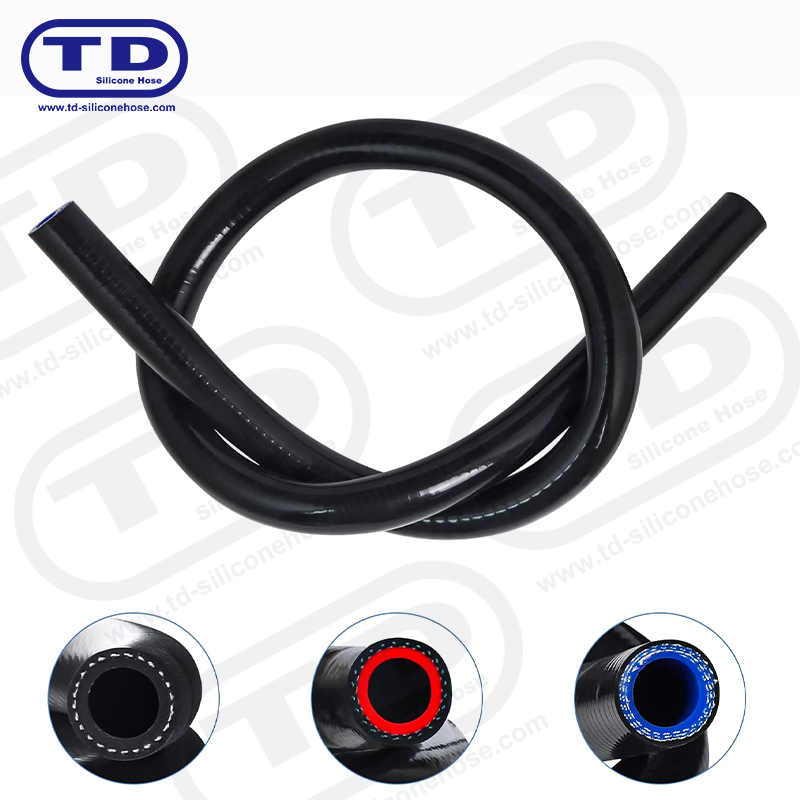
În timpul întăririi, furtunul nu trebuie să fie supraîncălzit sau subîncălzit; reticulare insuficientă duce la proprietăți mecanice slabe și defecțiuni premature, în timp ce căldura excesivă poate degrada polimerul. Producătorii de renume mențin profiluri strânse timp-temperatură și prezintă fiecare lot. Acest lucru este deosebit de critic pentru  Seturi de furtunuri din silicon pentru radiator auto pentru răcirea motorului Tratamentul post-întărire îmbunătățește rezistența la căldură și presiune, făcând aceste furtunuri fiabile pentru funcționarea continuă a lichidului de răcire până la 300°F în diverse aplicații pentru vehicule. Vizualizare produs → (furtunuri de radiator din silicon pentru mașini), care trebuie să reziste la temperaturi continue ale lichidului de răcire de până la 300 ° F (150 ° C) și piroane de presiune din sistemul de răcire.
5. Operații de demulare, finisare și post-polimerizare
Odată deformat, furtunul brut are o suprafață exterioară rugoasă de la amprenta benzii, plus flash (exces de cauciuc) la capete. Operatorii decupează blițul folosind un strung sau un cuțit ascuțit. Pentru furtunurile care necesită un exterior neted, suprafața exterioară poate fi ușor șlefuită sau șlefuită - deși multe furtunuri de performanță păstrează finisajul texturat pentru o mai bună prindere a clemei. Dacă furtunul include un strat de armare, cum ar fi sârmă sau material textil încorporat, acel strat trebuie introdus în timpul etapei de înfășurare (prin plasarea unui manșon împletit peste compus înainte de supraînvelirea finală). După demulare, se efectuează uneori o post-întărire secundară (coacere în cuptor timp de 1-4 ore la 390°F/200°C) pentru a volatiliza siloxanii cu greutate moleculară mică, îmbunătățind rezistența la compresie și reducând degajarea.
6. Controlul calității – Poarta înainte de expediere
Niciun furtun nu iese dintr-o fabrică profesională fără a trece o baterie de teste. Cele mai frecvente verificări includ:
| Testează | Scop | Acceptare tipică |
|---|---|---|
| Inspecție dimensională | Verificați ID, OD, grosimea peretelui și raza de îndoire | ±0,5 mm pe ID |
| Presiune de spargere | Confirmați presiunea maximă de funcționare | 3–10 bar în funcție de tip |
| Îmbătrânirea la căldură | Verificați degradarea după 168 de ore la temperatura nominală | Fără crăpare, cădere de alungire < 30% |
| Duritate (Shore A) | Asigurați o rigiditate constantă a materialului | 60–70A tipic |
| Inspecție vizuală | Verificați dacă există vezicule, incluziuni sau delaminare | Zero defecte |
Producătorii cu certificare IATF 16949, cum ar fi Ningbo Tiandai, mențin trasabilitatea de la numărul de lot până la furtunul final, permițând analiza cauzei principale dacă are loc o defecțiune a câmpului. Produsul final este apoi ambalat cu etichetare adecvată și expediat. Pentru medii extreme, cum ar fi sistemele de admisie a turbocompresorului sau a celulelor de combustibil cu hidrogen, poate fi necesară validarea suplimentară, cum ar fi testele de rezistență la ozon sau de permeație.
Pentru o scufundare mai profundă în procedura pas cu pas din fabrică, consultați ghidul nostru complet despre cum se fac furtunuri din silicon .
7. Alternativă de extrudare – O metodă de producție mai rapidă și mai lungă
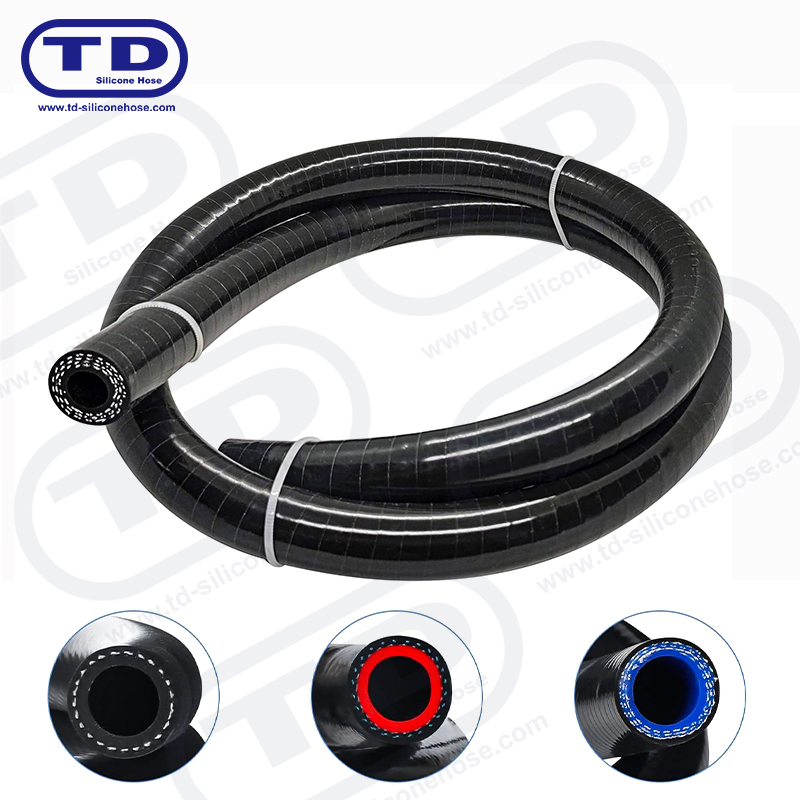
Nu toate furtunurile din silicon sunt învelite în dorn. Furtunurile drepte din silicon cu secțiune transversală constantă pot fi produse prin extrudare continuă. În acest proces, un extruder cu șurub forțează compusul siliconic printr-o matriță care modelează profilul tubului. Tubul extrudat este vulcanizat imediat într-un tunel cu aer cald sau o baie de sare (pentru fluorosilicon). Extrudarea este semnificativ mai rapidă decât împachetarea dornului și este ideală pentru porțiuni lungi de furtun uniform, cum ar fi liniile de vid sau furtunul contor. Cu toate acestea, nu poate produce coturi sau reductoare complexe. Furtunurile extrudate sunt apoi tăiate la lungime, finisate și testate. Al nostru  Furtun din silicon armat cu sarma pentru presiune mare Combinând extrudarea cu sârmă de oțel încorporată, acest furtun rezistă la prăbușirea sub vid și menține flexibilitatea în sistemele de fluide industriale și auto solicitante. Vizualizare produs → (furtun din silicon armat cu sârmă) începe adesea ca un tub extrudat pe care este înfășurat o spirală de sârmă, apoi acoperit cu un alt strat de silicon și întărit.
8. Considerații specifice aplicației în timpul producției
Utilizarea prevăzută a unui furtun de silicon dictează multe alegeri din fabrică. De exemplu:
- Furtunurile pentru radiatoare auto necesită pereți mai groși și mai multe straturi armate cu material pentru a face față presiunii lichidului de răcire și abraziunii cauzate de mișcarea constantă.
- Furtunurile intercooler/CAC au nevoie de o rezistență mai mare la spargere (adesea până la 10 bar) și o permeabilitate mai mică pentru a evita scurgerea aerului de încărcare.
- Furtunurile din silicon de calitate alimentară sau medicale trebuie să fie fabricate cu silicon întărit cu platină și necesită o cameră curată, fără plastifianți sau aditivi toxici.
- Furtunurile pentru celulele de combustie cu hidrogen necesită degajare extrem de scăzută și puritate ridicată, obținute prin post-întărire și folosind materiale speciale de căptușeală.
Fiecare aplicație poate necesita, de asemenea, finisaje diferite ale suprafeței: o textură mată pentru mașinile de curse care doresc un aspect care nu strălucește sau un strat învelit în aluminiu pentru reflectarea căldurii lângă turbocompresoare. Producătorii trebuie să ajusteze modelul de ambalare, aditivii compuși și ciclul de întărire în consecință.
Concluzie – Precizia din spatele fiecărui furtun de silicon
Realizarea unui furtun de silicon este departe de a fi simpla amestecare și turnare. Este o secvență de operațiuni controlate cu precizie - știință compusă, abilități de aranjare manuală, inginerie termică și inspecție riguroasă. Rezultatul este un tub flexibil, durabil, care depășește cauciucul în condiții extreme. Fie că alegi un Seturi de furtunuri din silicon pentru radiator auto pentru răcirea motorului Tratamentul post-întărire îmbunătățește rezistența la căldură și presiune, făcând aceste furtunuri fiabile pentru funcționarea continuă a lichidului de răcire până la 300°F în diverse aplicații pentru vehicule. Vizualizare produs → pentru mașina dvs. de stradă sau pentru un furtun armat cu sârmă pentru o aplicație turbo, înțelegerea procesului de fabricație vă ajută să apreciați calitatea și să selectați produsul potrivit pentru nevoile dumneavoastră.
Produsul nostru //
Ningbo Tiandai Auto Parts Co., Ltd. Toate drepturile rezervate. Toate rezervate.
