
Trimiteți feedback
Cum să faci furtunuri din silicon: un ghid pas cu pas pentru fabricarea furtunurilor pentru contor de silicon
Știri din industrie-Cum să faci furtunuri din silicon: răspunsul scurt
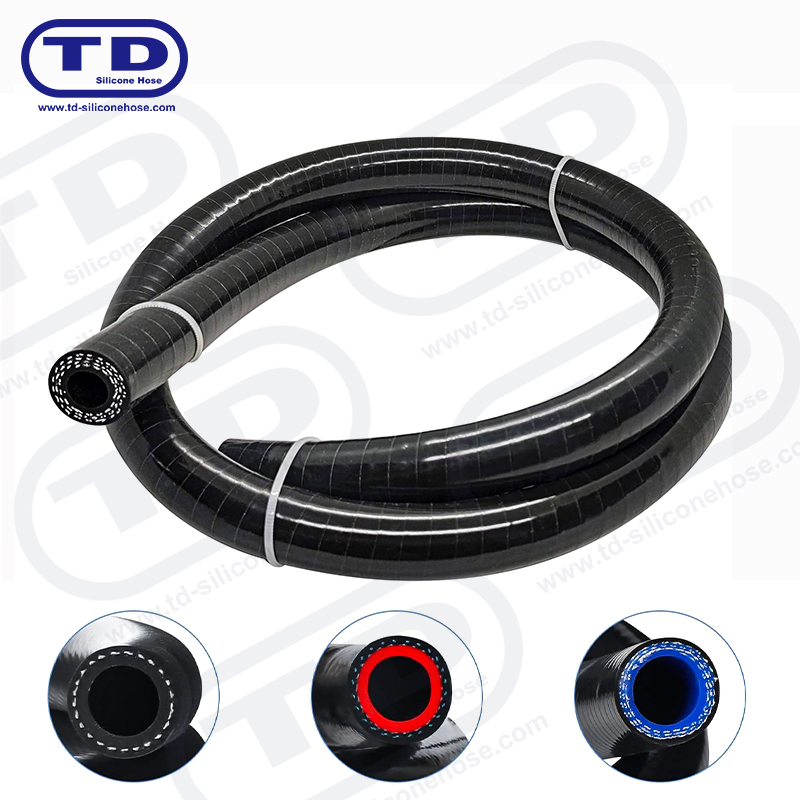
Furtunurile din silicon sunt realizate prin înfășurarea foilor de cauciuc siliconic neîntărite și a țesăturii de armare în jurul unui dorn de oțel, strat cu strat, apoi întărirea ansamblului la căldură și presiune până când se vulcanizează într-un tub solid și flexibil. Etapele de bază sunt amestecarea materialelor, calandrare, înfășurare dorn, bandaj, întărire în autoclavă, demulare și tăiere . Un tipic furtun contor de silicon — vândut în lungimi de 1 metru pentru liniile de răcire, admisie și transfer de fluide industriale — folosește 3 până la 5 straturi de armătură din poliester sau aramid și durează aproximativ 45 până la 90 de minute pentru a se întări complet, în funcție de grosimea și diametrul peretelui.
Restul acestui articol detaliază fiecare pas de producție, materialele implicate, specificațiile care definesc un furtun de măsurare de calitate și cum să judeci dacă un furtun pe care îl cumperi sau îl construiești îndeplinește standardele industriei.
Ce materiale intră într-un furtun de silicon
Fiecare furtun de silicon începe ca cauciuc siliconic brut - de obicei un elastomer întărit cu platină sau cu peroxid, ales pentru puritate, stabilitate termică și flexibilitate. Acest material de bază este amestecat cu umpluturi și aditivi înainte de a atinge vreodată un dorn.
Componentele de bază
- Baza din cauciuc siliconic - oferă rezistența la căldură, ozon și UV pentru care este cunoscut furtunul
- Straturi de țesătură întărite - plasă din poliester, aramidă sau fibră de sticlă, plasate între straturi de silicon pentru a controla presiunea de spargere
- Agenți de întărire — declanșează vulcanizarea, procesul chimic care transformă compusul moale într-un tub elastic solid
- Pigmenti și materiale de umplutură - controlează culoarea și adaugă proprietăți precum negrul de fum pentru protecție UV
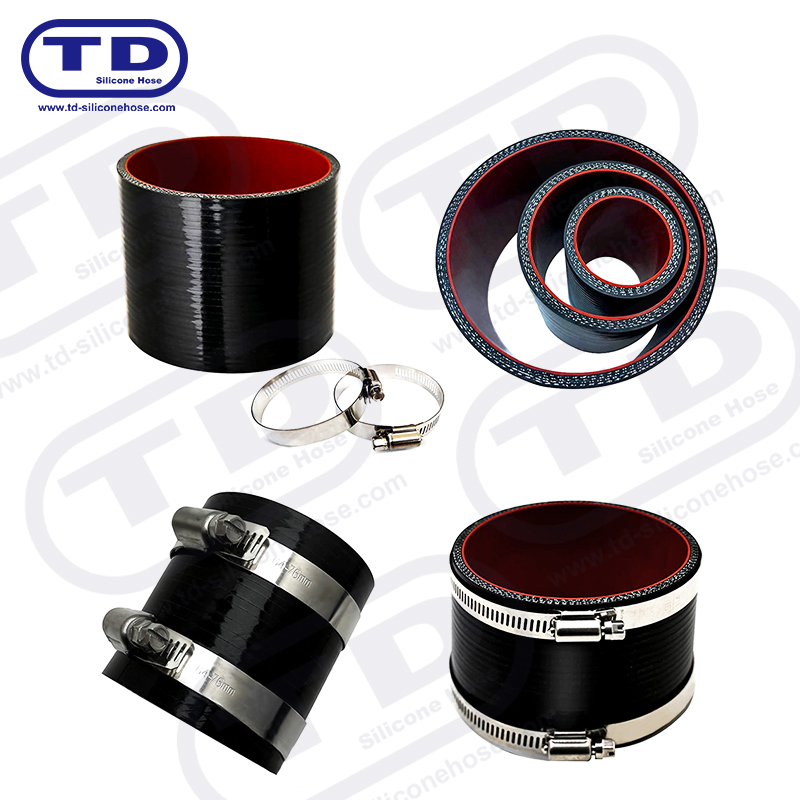
Numărul de straturi de armare este cel mai mare factor în evaluarea presiunii unui furtun. Ca regulă generală, furtunurile sub 50 mm ID utilizează minim 3 straturi, furtunurile între 50 mm și 102 mm folosesc 4 straturi și orice mai mare de 102 mm necesită 5 straturi sau mai mult pentru a menține o presiune de lucru comparabilă.
Procesul de fabricare a furtunului din silicon, pas cu pas
Fabricarea unui furtun din silicon este un proces de construire secvenţial, nu o operaţie de turnare unică. Fiecare etapă trebuie efectuată corect, altfel furtunul final va prezenta puncte slabe, capcane de aer sau pereți neuniformi.
Pasul 1: frezare și amestecare
Cauciucul siliconic brut și pigmenții sunt alimentați printr-o moară cu două role, care presează compusul între role până când formează o foaie uniformă. Această etapă, numită frezare, asigură că materialul are o grosime constantă și fără aer prins înainte de a merge mai departe.
Pasul 2: Calandrare
Compusul măcinat este trecut printr-o mașină de calandrare care îl rulează în foi subțiri, măsurate cu precizie. Aceste foi devin straturile individuale care se înfășoară în jurul dornului mai târziu, astfel încât precizia grosimii în această etapă determină direct grosimea finală a peretelui furtunului.
Pasul 3: Înfășurarea și construirea dornului
Un dorn de oțel este modelat pentru a se potrivi cu geometria internă a furtunului - drept, cot sau o îndoire personalizată. Lucrătorii înfășoară straturi alternative de folie de silicon și țesătură de întărire în jurul dornului cu mâna sau cu o mașină de împachetat, construind peretele la numărul de straturi specificat. Aceasta este etapa care definește dacă furtunul finit este simplu furtun contor de silicon sau un cot turnat cu mai multe unghiuri de îndoire.
Pasul 4: Înregistrare
Banda de liant este înfășurată strâns în jurul straturilor înfășurate pentru a le comprima împreună înainte de întărire. Acest lucru menține fiecare strat în poziție și forțează aerul prins, ceea ce previne formarea bulelor sau delaminarea în produsul final. După întărire, banda este îndepărtată și aruncată.
Pasul 5: Întărire (vulcanizare)
Ansamblul dornului cu bandă merge într-o autoclavă sau cuptor, unde căldura și presiunea declanșează vulcanizarea - reacția chimică care leagă moleculele de silicon într-o structură solidă, elastică. Temperaturile de întărire sunt de obicei între 150°C și 200°C , cu timpi de ciclu variind de la 30 de minute pentru furtunurile cu perete subțire și diametru mic până la peste 90 de minute pentru furtunurile industriale cu pereți groși și diametru mare.
Pasul 6: Demulare, tăiere și finisare
Odată întărit, furtunul este scos de pe dorn, banda de liant este îndepărtată și excesul de material este tăiat de la ambele capete. Furtunul trece apoi printr-o inspecție vizuală și dimensională pentru a verifica defecte de suprafață, consistența peretelui și precizia ID/OD înainte de a fi aprobat pentru vânzare.
Specificații pentru furtunul contorului de silicon pe care ar trebui să le cunoașteți
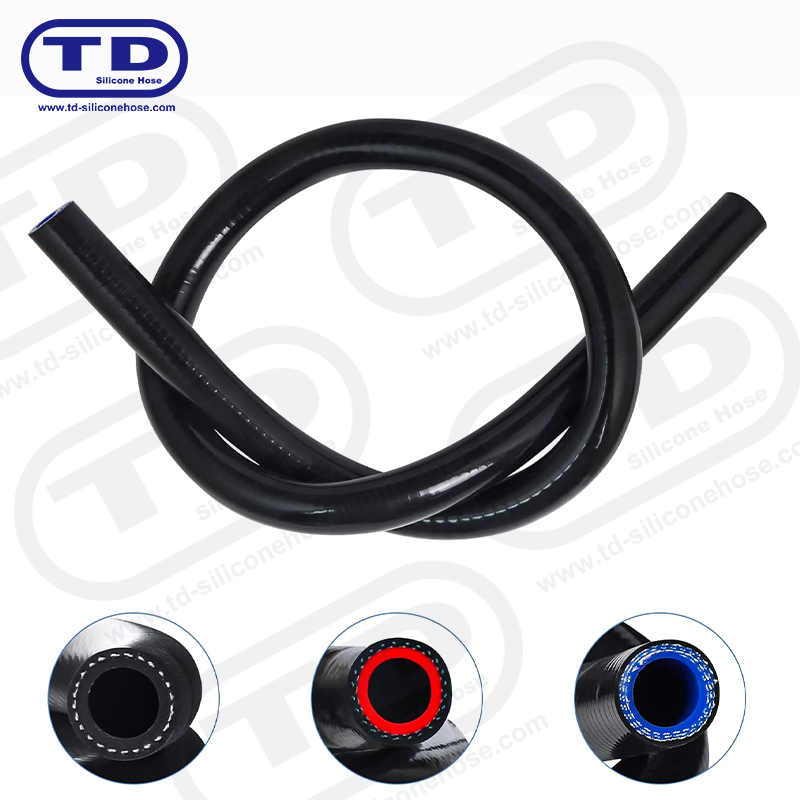
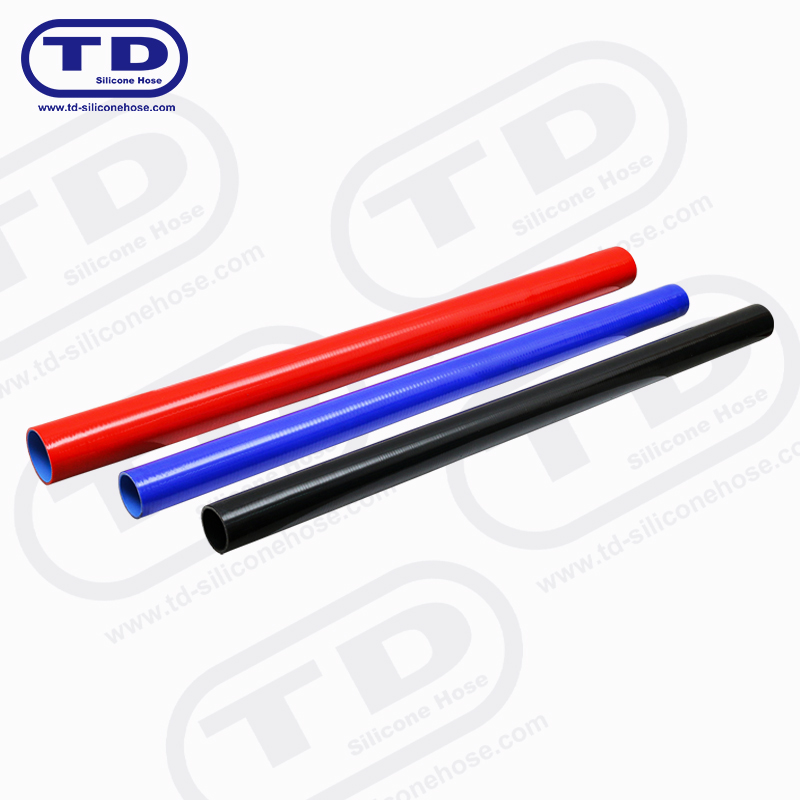
Un „furtun de contor” se referă pur și simplu la o secțiune dreaptă de furtun din silicon vândută la lungimi de 1 metru, formatul standard pentru instalațiile personalizate de lichid de răcire, admisie și vid, unde instalatorul taie și unește secțiuni pentru a se potrivi cu propriul aspect. Specificațiile variază în funcție de diametru, dar tabelul de mai jos prezintă cifre tipice pentru dimensiunile comune.
| Diametrul interior | Straturi de armare | Grosimea peretelui | Presiunea de lucru | Presiune de spargere |
|---|---|---|---|---|
| 13 mm (1/2") | 3 straturi | 4mm | ~80 psi | ~340 psi |
| 25 mm (1") | 3 straturi | 4,5 mm | ~55 psi | ~232 psi |
| 76 mm (3") | 4 straturi | 5 mm | ~26 psi | ~78 psi |
| 89 mm (3,5") | 4 straturi | 5,5 mm | ~19 psi | ~78 psi |
Observați modelul: pe măsură ce diametrul interior crește, presiunea de lucru scade chiar dacă numărul de straturi crește. Aceasta este o realitate structurală a ingineriei furtunurilor, nu o scurtătură de producție - diametrele mai mari au o suprafață mai mare pentru ca presiunea internă să acționeze, astfel încât aceeași construcție a peretelui produce o presiune de funcționare sigură mai mică. Presiunea de lucru este în general calculată la aproximativ o treime din presiunea de explozie , oferind o marjă de siguranță încorporată pentru utilizare continuă.
Interval de temperatură și rezistență chimică
Unul dintre principalele motive pentru care producătorii aleg siliconul în locul EPDM sau cauciucul standard este intervalul termic. Furtunul din silicon întărit corespunzător rămâne flexibil și solid structural pe o bandă mult mai largă decât compușii convenționali de cauciuc.
- Furtun standard de contor de silicon: -50°C până la 180°C (-76°F până la 356°F) serviciu continuu
- Clase de temperatură ridicată: până la 200°C până la 250°C pentru aplicații turbo și adiacente la evacuare
- Clase de vreme rece: până la -65°F (-54°C) pentru aeronave și uz industrial în climă rece
Furtunul standard din silicon nu este formulat pentru a rezista fluidelor pe bază de petrol, cum ar fi combustibilul sau uleiul - se va umfla și se va degrada la contact. Dacă un furtun trebuie să transporte combustibil sau ulei, are nevoie de a căptușeală interioară cu fluorosilicon lipit de straturile exterioare de silicon în timpul etapei de ambalare, care este o decizie privind materialele luate înainte de începerea construcției, nu ceva care poate fi adăugat ulterior.
Verificări de calitate care separă furtunurile bune de cele rele
Deoarece furtunul din silicon este construit manual strat cu strat, controlul calității contează mai mult aici decât în piesele extrudate sau turnate prin injecție. Câteva verificări vizibile și măsurabile vă spun dacă un furtun a fost realizat corect.
- Treceți un deget de-a lungul orificiului interior - ar trebui să se simtă neted, fără creste, riduri sau linii suprapuse de la etapa de împachetare
- Verificați grosimea peretelui în mai multe puncte din jurul circumferinței - variația de peste 0,5 mm sugerează calandrare sau înfășurare neuniformă
- Căutați bule de aer sau vezicule sub suprafață, care indică aer prins care nu a fost presat în timpul lipirii.
- Confirmați că numărul de straturi de armare se potrivește cu indicațiile privind diametrul din tabelul cu specificații de mai sus
- Solicitați datele de testare a presiunii de explozie, nu doar valoarea nominală a presiunii de lucru — producătorii de renume le testează și le documentează pe ambele
Un furtun care omite lipirea corectă sau grăbește ciclul de întărire poate arăta bine la exterior, în timp ce ascunde o aderență slabă între straturi. Acest tip de defect apare de obicei numai sub presiune susținută sau cicluri de căldură, care este exact condiția în care furtunul este menit să supraviețuiască - așa că pașii de inspecție de mai sus contează mai mult decât o privire vizuală rapidă.
Alegerea furtunului contor de silicon potrivit pentru aplicația dvs
Potrivirea unui furtun la locul de muncă se reduce la trei variabile: diametrul, numărul de straturi și compatibilitatea fluidelor. A greșit oricare dintre acestea fie irosește bani pe consolidări inutile, fie riscă eșec prematur.
| Aplicație | Prioritate Spec | Număr tipic de straturi |
|---|---|---|
| Linii de lichid de răcire/radiator | Interval de temperatură | 3 straturi |
| Conducta turbo/intercooler | Presiunea de lucru | 4 straturi |
| Linii de aspirație/respirație | Flexibilitate, raza de curbură | 1 până la 2 straturi |
| Transferul fluidelor industriale | Rezistenta chimica | 3 până la 5 straturi |
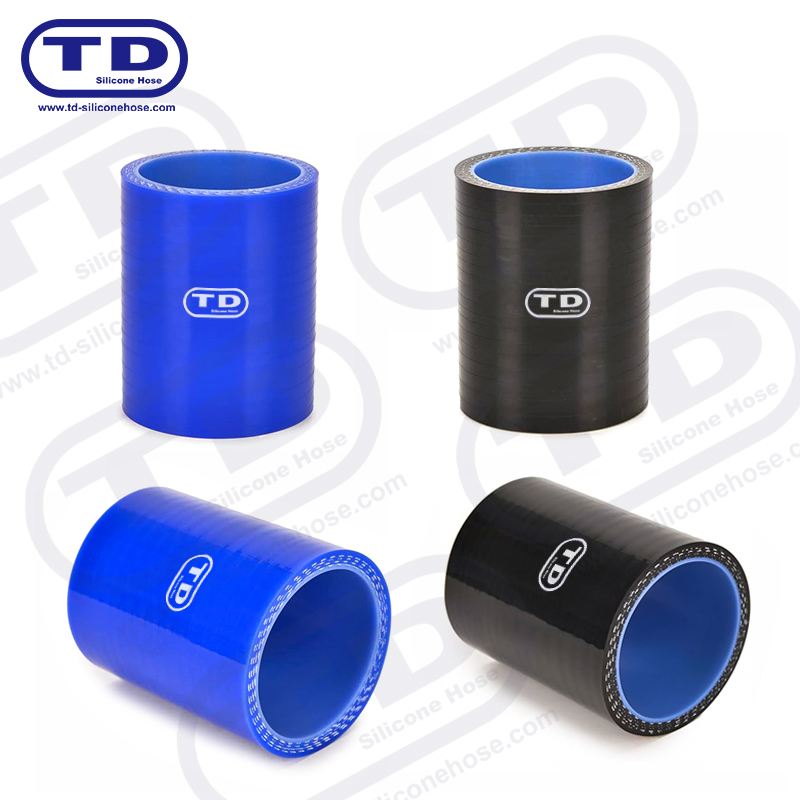
Pentru lucrări de fabricație personalizată, cumpărarea de secțiuni drepte cu lungimea unui metru și îmbinarea acestora cu cuple de furtun oferă mai multă flexibilitate decât formele pre-turlate, deoarece un singur metru poate fi tăiat în mai multe bucăți de conector scurte sau îmbinat cap la capăt pentru curse mai lungi. Acesta este motivul pentru care Format drept de 1 metru rămâne unitatea de stoc standard pentru furnizorii de automobile, maritime și industria ușoară.
Produsul nostru //
Ningbo Tiandai Auto Parts Co., Ltd. Toate drepturile rezervate. Toate rezervate.
